五金冷冲模具冲压件 铜铁铝拉伸产品在电子汽配零配件中的制造与应用
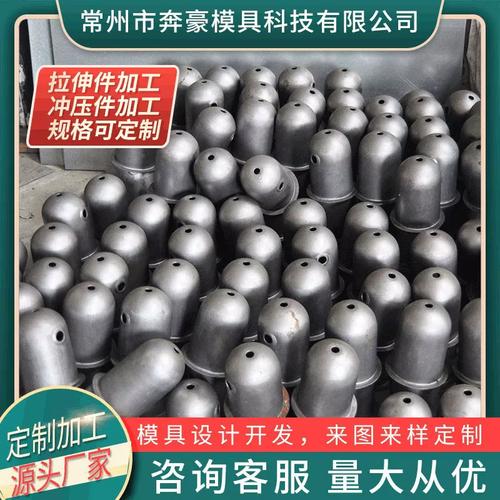
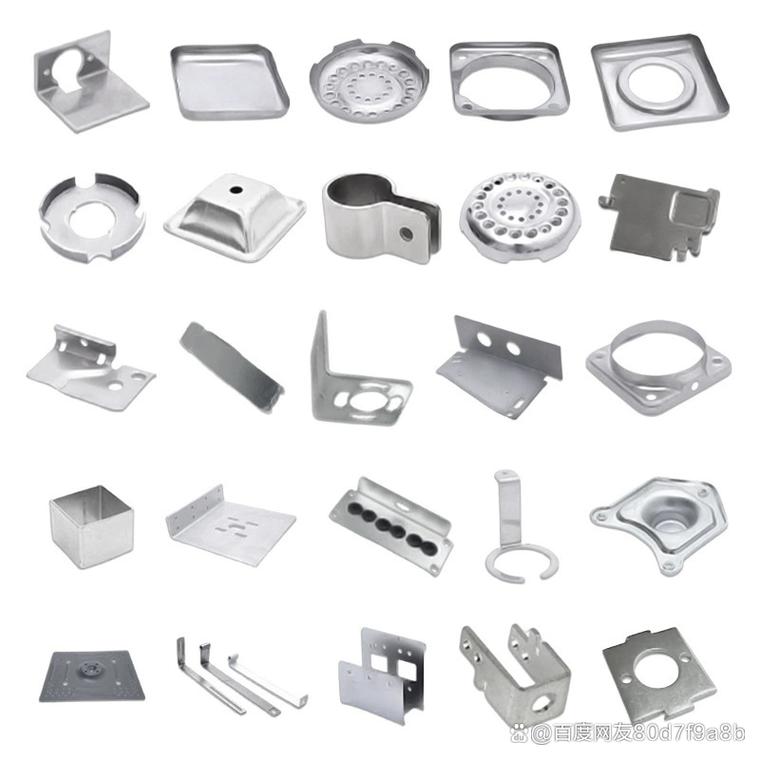
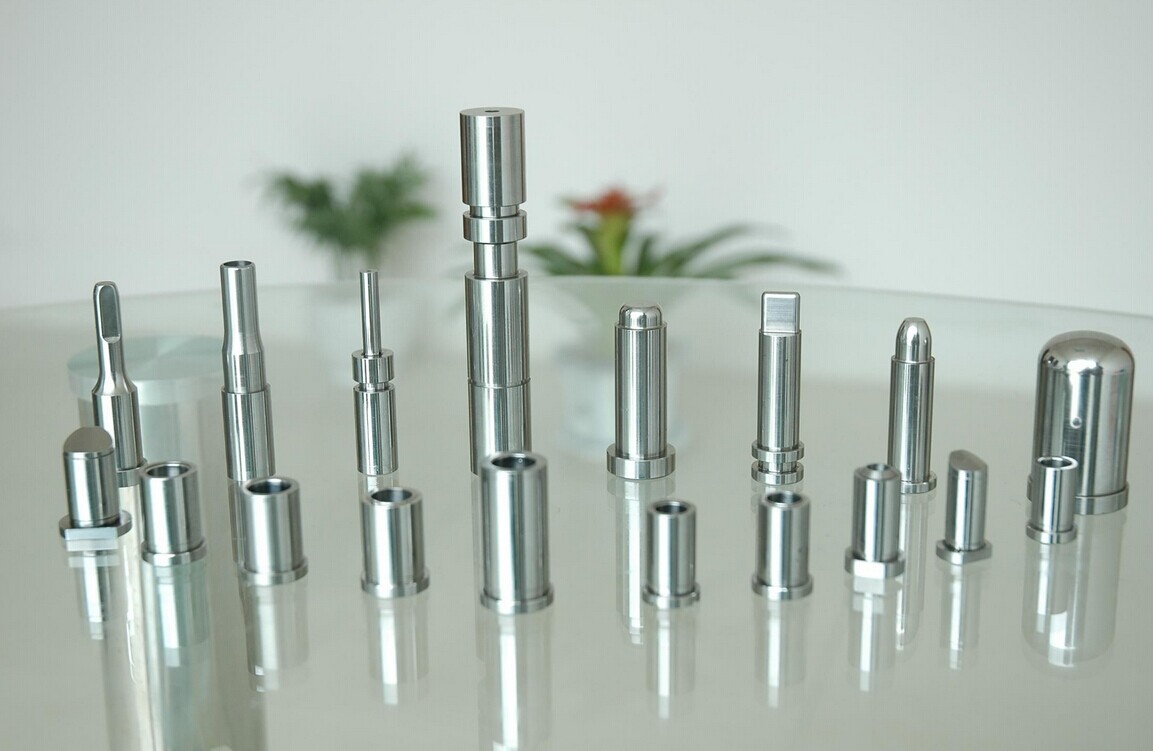
五金冷冲模具冲压件是现代制造业中不可或缺的基础元件,广泛应用于电子、汽车、家电等众多领域。特别是针对铜、铁、铝等金属材料的拉伸产品,冷冲压工艺凭借高效、精密、低成本的优势,成为电子汽配零配件批量生产的重要方式。
一、冷冲压工艺概述
冷冲压是在室温下利用冲床和模具对金属板材施加压力,使其产生塑性变形或分离,从而获得所需形状和尺寸的零件。冷冲压模具是保证冲压件质量的核心,根据工序不同可分为冲裁模、拉伸模、弯曲模、成形模等。对于拉伸产品(如覆盖件、壳体、连接件),拉伸模的设计与制造尤为关键,需合理确定拉伸系数、冲压方向、压边力等参数,以防止起皱、拉裂等缺陷。
二、铜、铁、铝材料的冲压特性
- 铜及铜合金:塑性好、导电导热性优异,适合冲压复杂形状的电子接插件、端子、屏蔽罩等。但铜材易加工硬化,需中间退火,模具间隙需适当放大,避免拉伤表面。
- 铁及低碳钢:强度适中、成本低,广泛用于汽配结构件,如支架、垫片、外壳。冲压时需关注模具磨损和表面防锈处理。
- 铝及铝合金:密度小、耐腐蚀,但塑性相对较差,易产生毛刺和拉裂。拉伸时需采用较大的圆角半径和良好的润滑,模具表面光洁度要求高。
三、电子汽配零配件中的拉伸产品设计要点
电子汽配零配件如连接器引脚、电池壳、散热片、传感器外壳等,通常采用拉伸(拉深)成形。设计时应注意:
- 拉伸件形状尽量简单对称,避免急剧转角;
- 确定合理的拉伸高度与直径比,一次拉伸成形困难时采用多次拉伸;
- 设置适当的工艺切口或余量,便于后续修边和冲孔;
- 考虑回弹补偿,保证尺寸精度;
- 模具材料选用硬质合金或优质模具钢,并进行表面处理(如镀钛)以提高寿命。
四、冷冲模具制定与生产流程
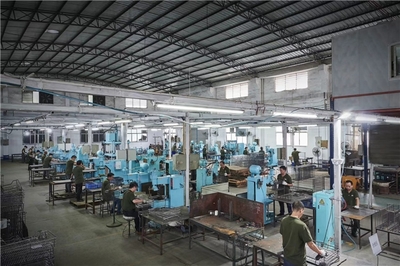
制定五金冷冲模具需经过以下步骤:产品分析→工艺方案确定→模具结构设计→模具零件加工→装配调试→试模→批量生产。对于铜铁铝拉伸件,模具需重点控制拉伸间隙(一般取材料厚度的1.05~1.15倍)、压边圈压力、凹模圆角半径及润滑方式。电子汽配零配件通常要求高精度和高一致性,需配合高速冲床和自动化送料装置,实现稳定生产。
五、质量控制与常见问题
冷冲压件常见缺陷包括毛刺、尺寸超差、表面划伤、拉伸开裂、起皱等。质量控制要点:原材料性能检验、模具定期维护、冲压参数监控、首件与巡检制度。对于电子零配件,还需关注导电性、焊接性和清洁度;对于汽配零配件,需满足强度、耐腐蚀及疲劳寿命要求。
六、应用与发展趋势
五金冷冲模具冲压件在5G通信、新能源汽车、消费电子等领域需求旺盛。未来趋势包括:高精度、长寿命模具的研发;铜铝复合材料的冲压工艺;伺服冲压与智能模具技术的应用,以实现节能降耗和生产柔性化。高效、精密、绿色制造将推动冷冲压行业持续升级,为电子汽配零配件提供更优质的金属拉伸产品。